




Corte láser de fibra, plasma u oxicorte: cuál conviene a tu producción
Las tres tecnologías cortan acero, pero rinden distinto según el espesor, la precisión que necesitas y el volumen que produces. Si estás evaluando renovar tu proceso de corte, esta comparación te ayuda a decidir con criterio técnico, más allá del precio del equipo.
Cómo corta cada tecnología
El oxicorte usa una llama de oxígeno y gas combustible para quemar el acero. Es económico en equipo y sigue siendo válido en espesores gruesos de acero al carbono, aunque deja un canto ancho y una zona afectada por el calor amplia.
El plasma corta con un arco eléctrico que ioniza un gas a alta temperatura. Es más rápido que el oxicorte y maneja bien los espesores medios en materiales conductores, con un canto más limpio, aunque con menor precisión que el láser.
El láser de fibra concentra un haz de luz de alta densidad de potencia sobre el material. Entrega la mayor precisión de las tres, un canto limpio sin rebabas y hoy cubre desde chapa fina hasta espesores gruesos cuando se combina con alta potencia.
Precisión, acabado y hasta qué espesor rinde cada uno
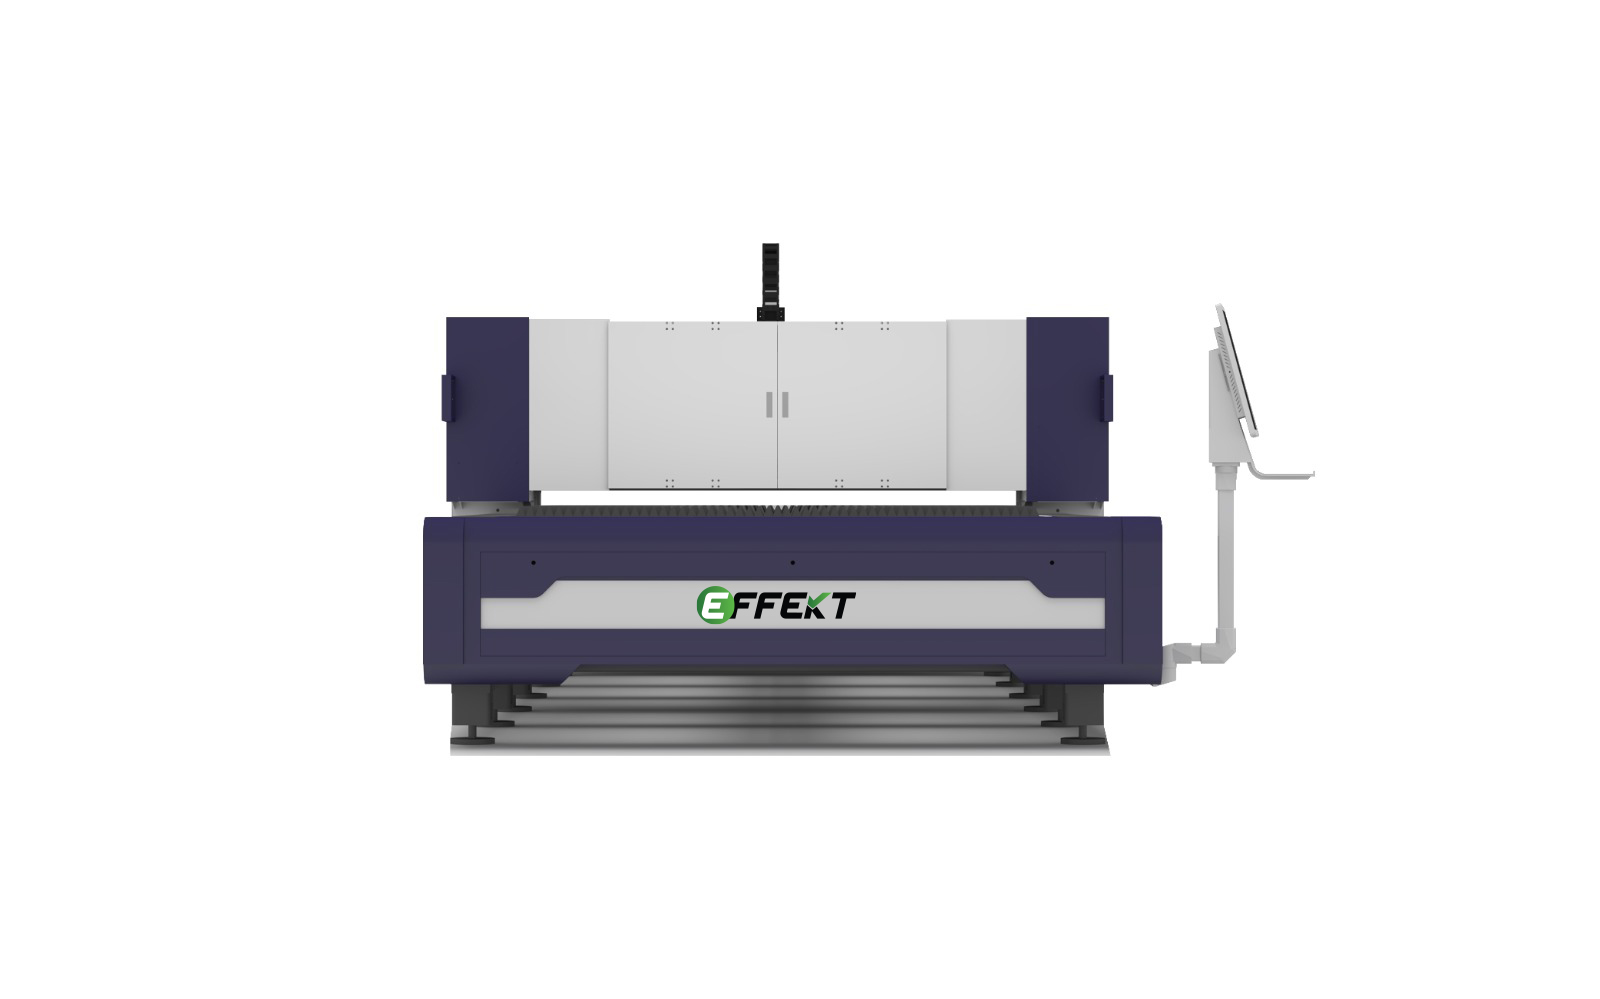
Aquí el láser marca la diferencia. La plataforma EFFEKT trabaja con una precisión de posicionamiento de ±0,03 mm, lo que permite cortar geometrías complejas, agujeros pequeños y detalles finos sin rebaba ni rectificado posterior. El plasma entrega buen acabado, pero con mayor tolerancia y algo de bisel en el canto. El oxicorte deja una superficie más rugosa que suele requerir un repaso antes de soldar o ensamblar.
En espesor, el corte láser de fibra dejó de ser una opción reservada a la chapa fina. En la línea EFFEKT, una mesa de 3 kW llega a 22 mm, una de 20 kW alcanza 40 mm y una de 30 kW corta hasta 60 mm. El plasma cubre bien el rango medio. El oxicorte mantiene ventaja en espesores muy gruesos de acero al carbono, donde el volumen de material a fundir todavía lo hace competitivo.
Velocidad, aprovechamiento y costo por pieza
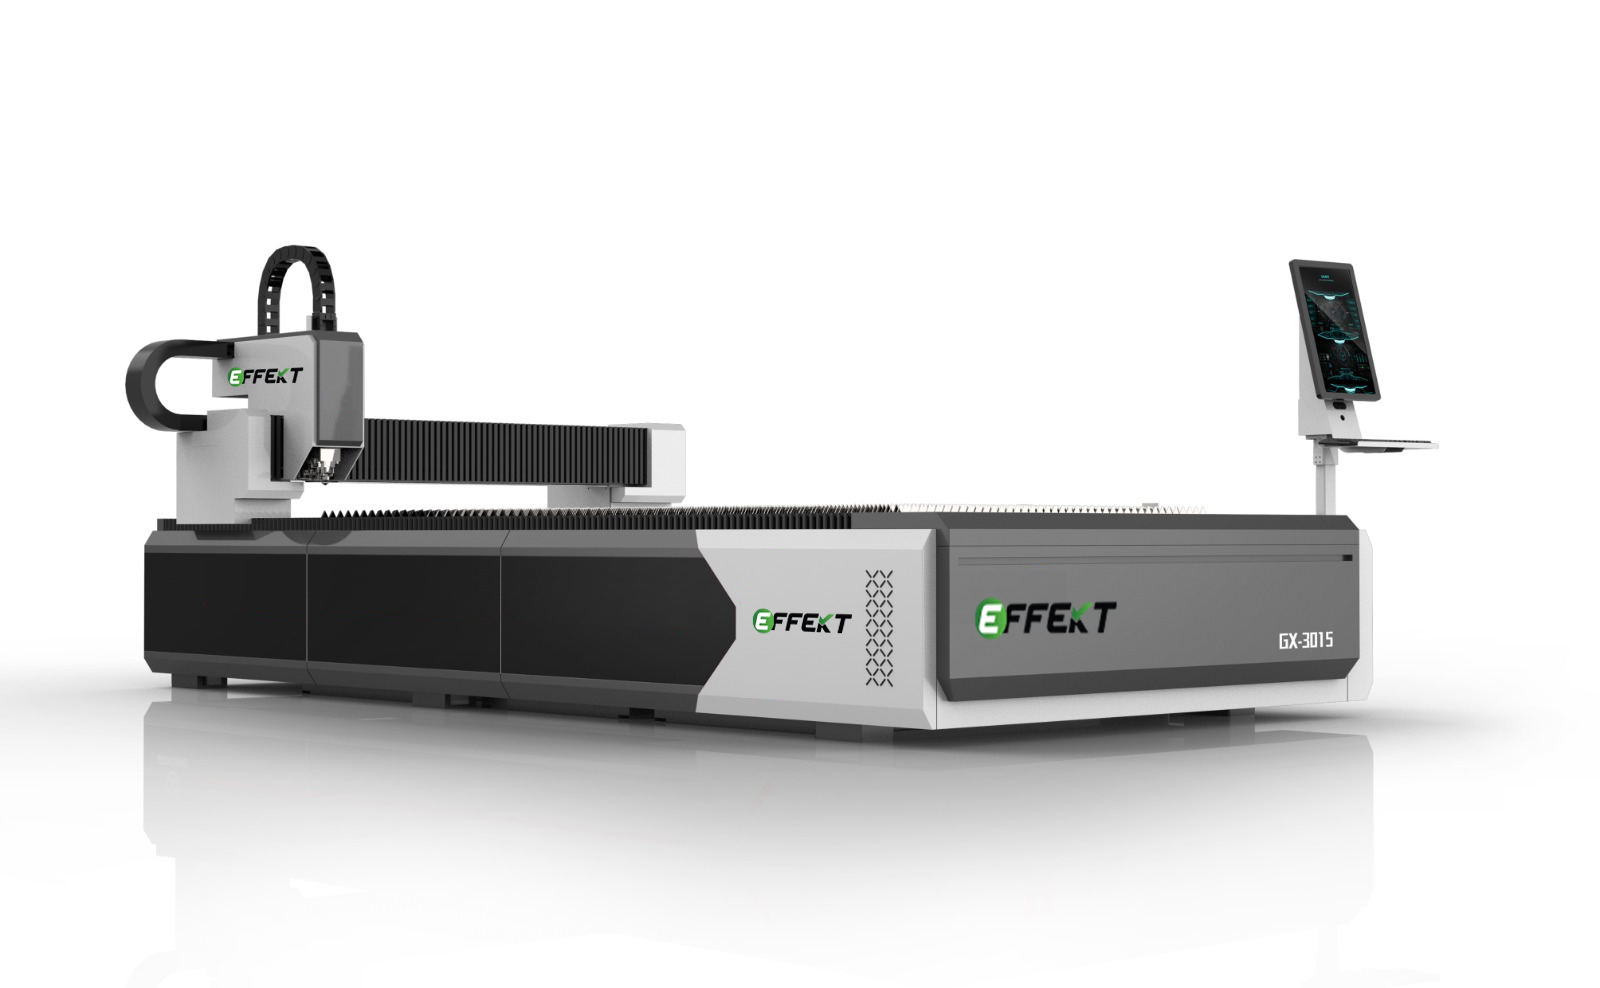
En espesores delgados y medios el láser corta rápido y con muy poca zona afectada por el calor, lo que reduce la deformación de la pieza. Su corte fino permite acercar las piezas en el anidado y aprovechar más cada plancha, algo que se nota en el costo de material a fin de mes. El acabado limpio también recorta operaciones posteriores de esmerilado y ajuste. En una línea de fabricación, menos deformación significa además menos correcciones en el armado y menos scrap por piezas fuera de tolerancia.
Una mesa láser exige una inversión inicial mayor que un equipo de plasma u oxicorte. La cuenta cambia cuando miras el costo por pieza en producción de volumen: menos consumibles, menos retrabajo y mayor velocidad bajan el costo unitario. El láser usa gas de asistencia (oxígeno o nitrógeno según el material y el acabado buscado) en lugar de los consumibles de electrodo del plasma. A eso se suma la mano de obra: un corte que sale listo baja las horas de terminación por pieza. En corridas altas y con acabado exigente, esa diferencia inclina la decisión hacia el láser.
Cuándo conviene cada una y qué ofrece MHIS
El láser no reemplaza todo. Si cortas de forma ocasional, en espesores muy gruesos de acero al carbono y sin exigencia de tolerancia fina, el oxicorte resuelve con una inversión mucho menor. El plasma mantiene su lugar cuando necesitas versatilidad en terreno o cortar espesores medios sin la precisión que pide el láser. La decisión pasa por tu mezcla de trabajos: a mayor volumen, más piezas repetidas y más exigencia de acabado, mejor rinde el corte láser.
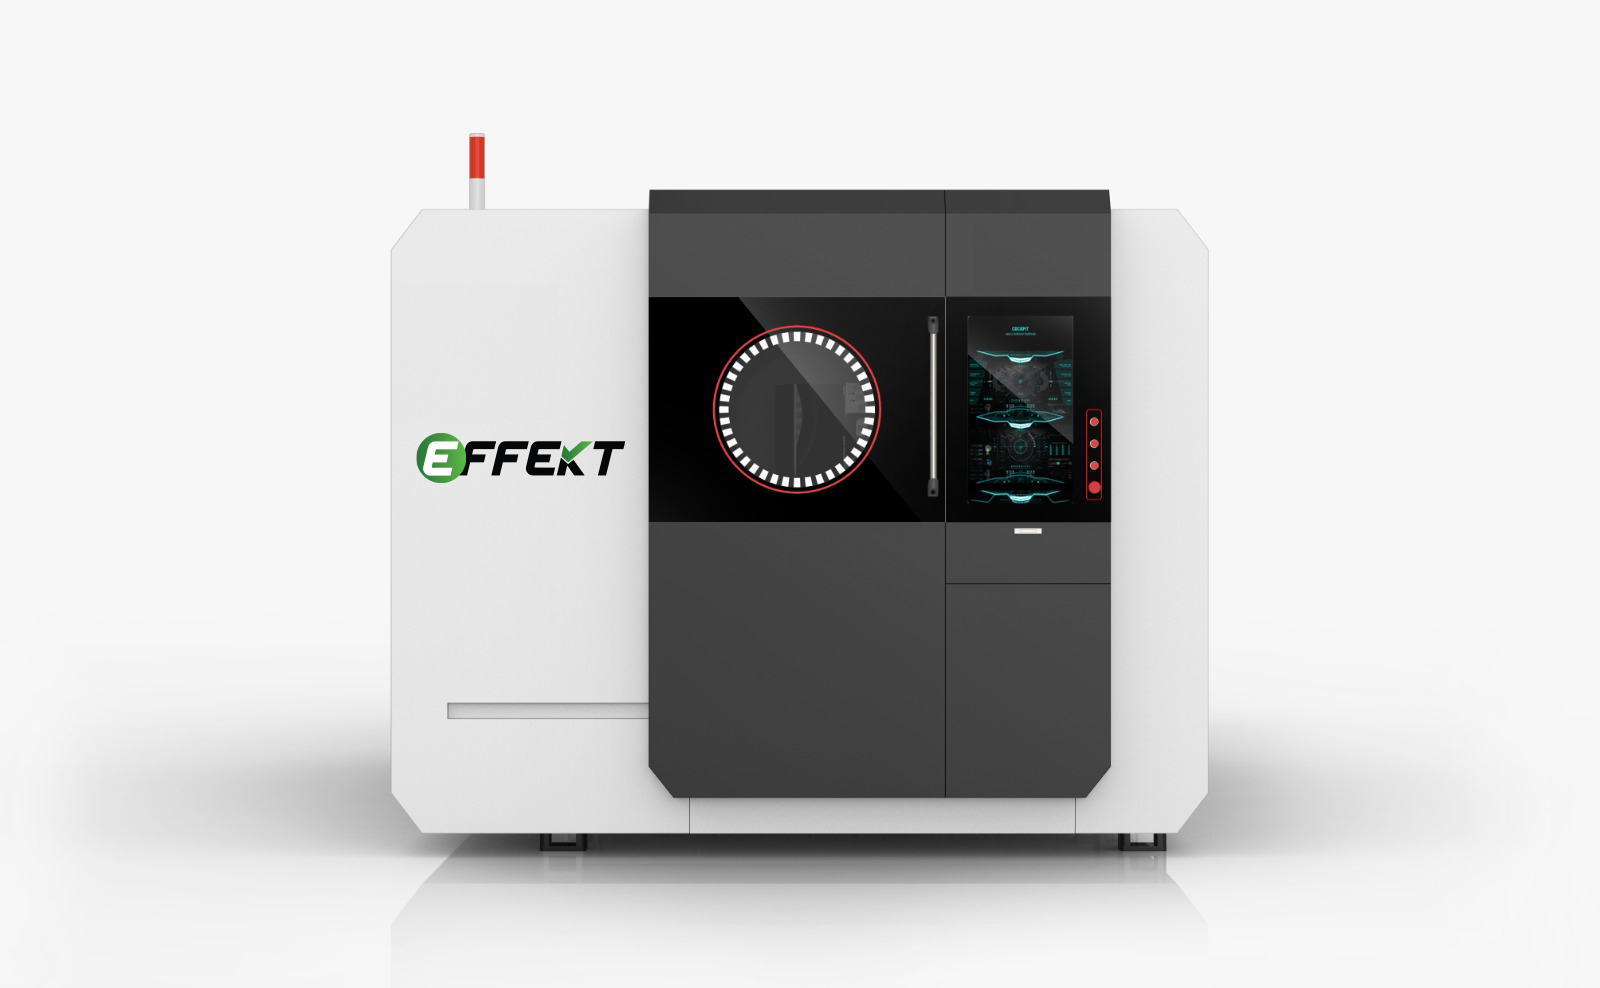
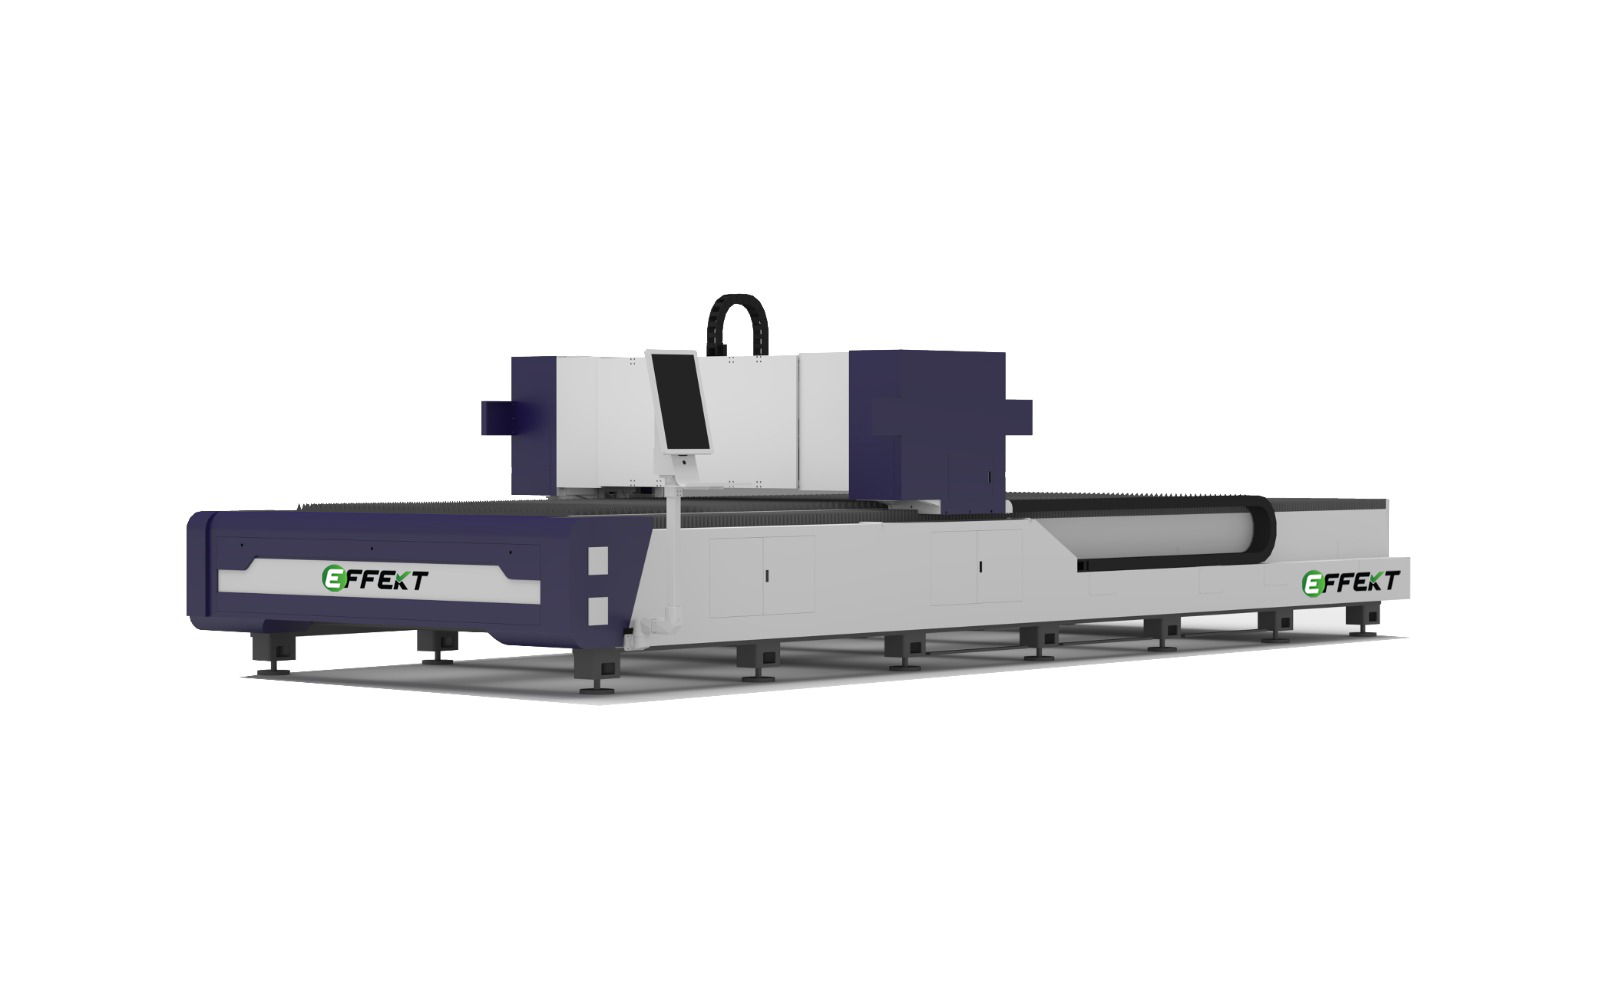
La línea EFFEKT cubre desde la mesa de entrada EF-3015-S en 3 x 1,5 metros hasta las EF-6025-H y EF-6025-C en 6 x 2,5 metros, con potencias de 3 a 30 kW, versión abierta o con cabina cerrada y filtrado, y cabezal biselador opcional. Eso te permite dimensionar el equipo según lo que cortas hoy y hacia dónde va tu producción.
¿Conversamos?
¿Estás evaluando pasar al corte láser? Cuéntanos qué cortas hoy y en qué espesores, y te mostramos qué mesa EFFEKT reemplaza tu proceso actual.